


Vannes revêtues de PTFE dans le secteur minier : le guide complet de l'industrie sur le contrôle des débits résistant aux acides
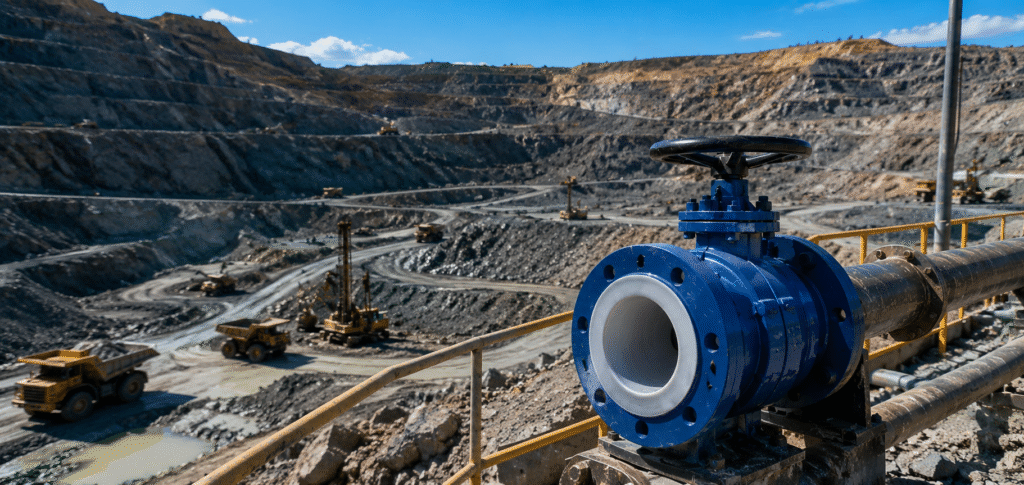
Résumé analytique
L'industrie minière mondiale consomme plus d'acide sulfurique que tout autre secteur industriel sur Terre. De l’enrichissement du phosphate au Maroc et en Floride à l’extraction du lithium dans le désert d’Atacama au Chili, de la lixiviation en tas de l’uranium au Kazakhstan au traitement des terres rares dans le Sichuan, en Chine — la chimie de l’extraction minière moderne repose, fondamentalement, sur la réaction entre des acides agressifs et des métaux et minéraux résistants. Les infrastructures qui canalisent, contrôlent et régulent ces flux corrosifs constituent la colonne vertébrale méconnue de chaque mine et de chaque usine de traitement des minerais.
Parmi toutes les vannes, conduites et raccords qui composent cette infrastructure, Vannes revêtues de PTFE (Les vannes revêtues de polytétrafluoroéthylène) occupent une place particulièrement cruciale. Elles se situent à la croisée de l'inertie chimique et de la fiabilité mécanique — une combinaison indispensable dans les environnements acides exigeants et à haut débit des secteurs minier et hydrométallurgique. Cet article explore en détail les raisons pour lesquelles les vannes revêtues de PTFE sont devenues la norme industrielle pour le contrôle des milieux corrosifs dans le secteur minier, et les compare aux Vannes à revêtement PFA ainsi que d'autres alternatives revêtues de fluoropolymère, et ce que les équipes d'approvisionnement et d'ingénierie doivent savoir lorsqu'elles les prescrivent pour des applications concrètes.
Table des matières
- L'économie acide de l'exploitation minière moderne
- Pourquoi les vannes classiques ne fonctionnent pas dans les environnements miniers acides
- Qu'est-ce qu'une vanne revêtue de PTFE ? Matériaux, conception et performances
- Applications des vannes revêtues de PTFE par type de mine
- 4.1 Extraction du phosphate
- 4.2 Traitement du titane (ilménite)
- 4.3 Lixiviation de l'uranium
- 4.4 Traitement du spodumène de lithium
- 4.5 Extraction des terres rares
- Vannes revêtues de PTFE ou de PFA : comment choisir ?
- Types de vannes utilisées dans les systèmes acides miniers
- Principales spécifications techniques et normes
- L'exploitation minière en Amérique du Sud : une étude de cas sur la demande en vannes anti-acide
- Coût total de possession : vannes revêtues de PTFE par rapport aux autres solutions
- Guide d'achat : les critères à prendre en compte lors de l'achat de vannes revêtues de PTFE
- Tendances du secteur et avenir des vannes à revêtement en fluor dans l'industrie minière
- Foire aux questions
- Conclusion
1. L'économie acide de l'exploitation minière moderne
L'acide sulfurique : le réactif méconnu qui fait tourner le monde minier
Pour comprendre pourquoi Vannes revêtues de PTFE sont indispensables à l'exploitation minière, il faut d'abord comprendre le rôle extraordinaire que joue l'acide sulfurique dans l'industrie minière mondiale. L'acide sulfurique (H₂SO₄) n'est pas simplement un produit chimique utilisé dans l'exploitation minière : il est, à bien des égards, le moteur opérationnel de l'ensemble du secteur.
À l'échelle mondiale, les secteurs minier et des engrais représentent à eux deux plus de 60% de la consommation mondiale d'acide sulfurique. En valeur absolue, cela représente des centaines de millions de tonnes métriques par an — un ordre de grandeur qui éclipse la quasi-totalité des autres applications chimiques industrielles. La raison en est simple : l’acide sulfurique est particulièrement efficace pour décomposer les structures minérales complexes, séparer les éléments cibles de la gangue et convertir les phases minérales insolubles en formes solubles et récupérables.
Le tableau ci-dessous présente les principaux secteurs miniers et leur lien avec l'acide sulfurique :
| Secteur minier | Processus clé | Rôle de l'acide sulfurique | Niveau de consommation |
|---|---|---|---|
| Extraction du phosphate | Acide phosphorique obtenu par voie humide (WPA) | Décompose le réseau cristallin du phosphate de calcium et libère de l'acide phosphorique | Extrêmement élevé (secteur #1 à l'échelle mondiale) |
| Titane (ilménite) | TiO₂ (blanc de titane) obtenu par le procédé au sulfate | Digestion acide à haute température du minerai, séparation du fer et du titane | Élevée (3 à 4 tonnes d'acide par tonne de produit) |
| Extraction de l'uranium | Lixiviation en tas / Récupération in situ (ISR) | Il dissout l'uranium présent dans les minerais à faible teneur et forme des complexes solubles de sulfate d'uranyle | Élevée (varie en fonction de l'alcalinité du minerai) |
| Lithium (spodumène) | Procédé de torréfaction acide | L'échange d'ions à haute température transforme le lithium en sulfate de lithium. | Moyenne à élevée (en forte croissance en raison de la demande en véhicules électriques) |
| Extraction des terres rares | Torréfaction / raffinage à l'aide de H₂SO₄ concentré | Détruit les réseaux cristallins complexes de cérium fluorocarboné et lixivie les éléments de terres rares | Moyen |
| Extraction du cuivre | Lixiviation en tas / SX-EW | Lixivie le cuivre à partir de minerais oxydés | Élevé |
| Nickel/Cobalt | Lixiviation acide à haute pression (HPAL) | Extrait le nickel (Ni) et le cobalt (Co) des minerais de latérite à 250 °C et sous une pression de 4 à 5 MPa | Extrêmement élevé |
Cette réalité marquée par la forte concentration en acide a des implications considérables pour les équipements de traitement. Chaque canalisation, pompe, réacteur, cuve de stockage et — surtout — chaque vanne en contact avec ces fluides doit être capable de résister à l'acide sulfurique concentré, chaud et souvent contaminé, sans subir de corrosion, de lixiviation ni de défaillance. C'est là que Vannes revêtues de PTFE et Vannes à revêtement PFA devenir la solution technique de référence.
La “ vanne acide ” en tant que catégorie industrielle
Le marché mondial des vannes minières représente plusieurs milliards de dollars par an, le segment des vannes résistantes à la corrosion — qui comprend les vannes revêtues de fluoropolymères, les vannes en alliage et les vannes revêtues de caoutchouc — représentant une part importante et en pleine croissance. La multiplication des nouveaux projets liés au lithium, au nickel et aux terres rares en Amérique du Sud, en Afrique et en Asie du Sud-Est accélère encore davantage la demande en équipements de régulation de débit résistants aux acides.
Parmi les différentes solutions disponibles, Vannes revêtues de fluor — cette gamme, qui comprend des vannes revêtues de PTFE, de PFA et de PVDF — s'est imposée comme le choix privilégié dans la plupart des applications de manipulation d'acide sulfurique à des températures inférieures à 200 °C. Les raisons sont à la fois d'ordre chimique et économique, et il est utile de les comprendre en détail.
2. Pourquoi les vannes classiques ne fonctionnent pas dans les environnements miniers acides
Le problème de la corrosion en chiffres
Avant d'examiner la solution, il convient de quantifier le problème. On estime que les défaillances liées à la corrosion dans les usines de traitement chimique et minier coûtent chaque année des dizaines de milliards de dollars à l'industrie mondiale. Dans une usine typique de lixiviation acide ou de traitement des minerais, les vannes représentent une part disproportionnée des coûts de maintenance pour les raisons suivantes :
- Il s'agit de composants mécaniques actifs soumis à la fois à des agressions chimiques et à l'usure mécanique.
- Elles sont présentes en très grand nombre (une grande plante acide peut compter des milliers de valves)
- Les défaillances de vannes surviennent souvent de manière soudaine et peuvent entraîner des arrêts de production ou des incidents liés à la sécurité
- Le remplacement des pièces en milieu acide dangereux prend beaucoup de temps et nécessite des procédures spécialisées.
Les modes de défaillance des matériaux classiques dans les environnements acides des mines sont bien documentés :
Acier au carbone commence à se corroder immédiatement dans l'acide sulfurique dilué et se détériore rapidement dès que la concentration en H₂SO₄ dépasse même 5%. À des concentrations plus élevées (supérieures à environ 93%), l’acier au carbone présente une passivation, mais les concentrations de travail dans la plupart des procédés miniers (10–80%) correspondent précisément à la zone la plus agressive.
Acier inoxydable (304, 316) Il offre une meilleure résistance, mais reste sensible à la corrosion par piqûres, à la corrosion interstitielle et à la fissuration par corrosion sous contrainte dans l'acide sulfurique concentré à haute température. En présence d'ions chlorure — courants dans de nombreuses sources d'eau minière —, l'acier inoxydable se détériore encore plus rapidement.
Fonte est tout aussi inadapté : bien qu'il ait été utilisé par le passé dans des applications impliquant des acides dilués, il se corrode rapidement aux concentrations rencontrées dans le traitement des minerais et est totalement inadapté aux applications impliquant une concentration en H₂SO₄ supérieure à 30%.
Alliages exotiques (Hastelloy, Inconel, acier inoxydable duplex, titane) offrent une excellente résistance à la corrosion, mais à des prix qui les rendent peu adaptés à la constitution de stocks de vannes à grande échelle. Une simple vanne à passage droit en Hastelloy C-276 de 4 pouces de diamètre peut coûter 10 à 20 fois plus cher qu’une vanne équivalente revêtue de PTFE, sans présenter d’avantage correspondant dans la plupart des conditions d’utilisation en milieu acide.
Vannes à revêtement en caoutchouc sont économiques et largement utilisés pour les applications en suspension, mais le caoutchouc naturel et la plupart des caoutchoucs synthétiques sont fortement attaqués par l'acide sulfurique concentré, en particulier à des températures élevées. Leur seuil de résistance chimique est tout simplement trop bas pour de nombreuses applications minières.
Les fluoropolymères font leur apparition : une révolution chimique dans le revêtement des vannes
La mise au point du polytétrafluoroéthylène (PTFE) en 1938 — et sa commercialisation sous la marque Teflon® de DuPont — a ouvert un tout nouveau chapitre dans l'ingénierie des procédés chimiques. La structure moléculaire du PTFE, constituée d'un squelette carboné entièrement protégé par des atomes de fluor, lui confère un niveau d'inertie chimique pratiquement inégalé parmi les polymères techniques.
La liaison carbone-fluor est l’une des liaisons covalentes les plus fortes de la chimie organique (environ 544 kJ/mol). Cette force de liaison, associée à un “ bouclier ” d’atomes de fluor extrêmement dense et uniforme autour de la chaîne carbonée, fait que pratiquement aucun produit chimique ne peut pénétrer dans le PTFE, réagir avec lui ou le dégrader. Ce matériau résiste à pratiquement tous les acides (y compris le H₂SO₄ concentré, le HF, le HCl et le HNO₃), à pratiquement toutes les bases, à pratiquement tous les solvants organiques, ainsi qu’à la plupart des agents oxydants et réducteurs.
Lorsque le PTFE est utilisé pour revêtir les surfaces internes en contact avec le fluide d'une vanne — l'alésage du corps, la bille ou le disque, la tige et toutes les surfaces d'étanchéité —, on obtient un Vanne résistante aux acides qui ne met en contact avec le fluide de process que du PTFE (ou un autre fluoropolymère). La capacité de charge structurelle de la vanne provient de la coque métallique (généralement en fonte, en acier au carbone ou en acier inoxydable), tandis que la résistance chimique est assurée par le revêtement en fluoropolymère. Cette combinaison offre des performances exceptionnelles pour un coût bien inférieur à celui d'une construction en alliage exotique massif.
3. Qu'est-ce qu'une vanne revêtue de PTFE ? Matériaux, conception et performances
Anatomie d'une vanne revêtue de PTFE
A Vanne revêtue de PTFE Il s'agit d'un dispositif de régulation de débit dans lequel toutes les surfaces en contact avec le fluide — c'est-à-dire celles qui sont en contact direct avec le fluide de process — sont revêtues ou doublées de polytétrafluoroéthylène. Sa conception type comprend :
Enveloppe extérieure (corps) : Ils sont généralement fabriqués en fonte (GG25, GG20) ou en acier au carbone (WCB), ce qui leur confère une résistance mécanique, une étanchéité à la pression et des raccords à brides pour le réseau de tuyauterie. Certaines versions haut de gamme sont dotées d'une enveloppe extérieure en acier inoxydable pour une sécurité accrue en cas d'utilisation à haute pression ou à haute température.
Revêtement en PTFE : Appliqué à l'alésage intérieur du corps, au disque ou à la bille de la vanne, à la tige et à toutes les surfaces d'étanchéité des joints. Dans les vannes de haute qualité, le revêtement est constitué d'un manchon en PTFE monolithique sans soudure ou d'un insert moulé, sans aucune exposition du métal au fluide de service. L'épaisseur du revêtement varie généralement entre 3 mm et 6 mm, en fonction de la taille de la vanne et de la sévérité des conditions d'utilisation.
Tige et garniture : Dans les vannes revêtues de PTFE, la tige est généralement encapsulée dans du PTFE ou fabriquée en acier inoxydable revêtu de PTFE. La garniture de tige (le joint situé entre la tige rotative ou alternative et le corps de la vanne) utilise des bagues en PTFE en forme de chevron ou des joints en fluoropolymère équivalents pour empêcher les fuites.
Brides : Les extrémités à bride sont la norme dans les applications minières et de traitement chimique, ce qui facilite leur installation, leur démontage et leur remplacement. La face de la bride est revêtue de PTFE, y compris la face d'étanchéité, de sorte que même au niveau du joint, aucun métal n'entre en contact avec les milieux corrosifs.
Interface de l'actionneur : Les vannes revêtues de PTFE peuvent être équipées de volants manuels, de commandes à levier ou d'actionneurs pneumatiques ou électriques pour un fonctionnement à distance ou automatisé — une caractéristique importante dans les installations minières où le fonctionnement à distance des vannes utilisées en milieu acide renforce la sécurité.
Méthodes de revêtement en PTFE
La qualité et les performances d'une vanne revêtue de PTFE dépendent fortement du mode de fabrication et de pose du revêtement :
Moulage par compression (pressage à chaud) : La poudre de PTFE est compressée pour former une préforme, puis frittée dans le moule. On obtient ainsi des revêtements denses, exempts de vides, présentant une excellente uniformité d'épaisseur et une excellente adhérence. Il s'agit de la méthode privilégiée pour la fabrication de vannes revêtues de PTFE de haute qualité destinées à l'industrie minière.
Pressage isostatique : Le PTFE est pressé sous une pression uniforme exercée dans toutes les directions, ce qui lui confère une densité et un état de surface extrêmement homogènes. Il est utilisé pour des applications de haute précision.
Extrusion de pâte : Pour certaines géométries, la pâte de PTFE est extrudée pour obtenir la forme souhaitée. Cette technique est moins courante pour les revêtements de vannes, mais elle est utilisée pour certains composants tubulaires.
Revêtement par pulvérisation électrostatique : Le PTFE est appliqué sous forme de revêtement par pulvérisation, puis fritté. Cette méthode permet d'obtenir des revêtements plus fins et est mieux adaptée aux applications sans immersion ; pour une utilisation en immersion totale dans l'acide dans le secteur minier, les revêtements moulés par compression sont de loin supérieurs.
Principales propriétés physiques et chimiques du PTFE utilisé dans les vannes
| Biens immobiliers | Valeur du PTFE | Importance pour le secteur minier |
|---|---|---|
| Résistance chimique | Résistant à pratiquement tous les acides, bases et solvants | Compatible avec l'H₂SO₄ à toutes les concentrations jusqu'à environ 200 °C |
| Température maximale de fonctionnement en continu | 200 °C (260 °C en cas d'exposition de courte durée) | Convient à la plupart des procédés de lixiviation acide et WPA |
| Coefficient de frottement | 0,04–0,10 (l'un des plus faibles parmi tous les solides) | Assure un fonctionnement fluide de la vanne ; couple requis faible |
| Indice d'oxygène | >95% | Ignifuge |
| Résistance à la perméation | Modérée (la PFA est plus performante pour les petites molécules) | Convient à la plupart des services miniers |
| Résistance à la traction | 20 à 35 MPa | Inférieure à celle des métaux ; nécessite un renfort métallique dans les applications structurelles |
| Fluage à froid (fluage) | Modéré | Considérations importantes relatives à la conception des brides et des sièges de vanne |
| FDA / qualité alimentaire | Oui | Ce n'est pas pertinent pour l'exploitation minière, mais cela indique la pureté |
| Isolation électrique | Excellent | Utile dans les applications de procédés électrolytiques |
Caractéristiques de pression et de température
Les vannes standard à revêtement en PTFE destinées à l'exploitation minière présentent généralement les caractéristiques suivantes :
- Pression : De PN10 (150 psi) à PN16 (230 psi), avec des versions renforcées pouvant atteindre PN25
- Température : De −40 °C à +150 °C en fonctionnement continu, avec des pics de température pouvant atteindre 180 °C pendant de courtes durées sur certains modèles
- Vide : Service complet de vide (essentiel pour les applications liées aux évaporateurs et aux filtres sous vide dans le traitement des minéraux)
Il est important de noter que les propriétés mécaniques du PTFE diminuent à mesure que la température augmente, et que la combinaison d'une température élevée ET d'une pression élevée nécessite une analyse technique minutieuse pour chaque application spécifique.
4. Applications des vannes revêtues de PTFE par type de mine
4.1 L'exploitation minière du phosphate et la production d'acide phosphorique par voie humide (WPA)
L'industrie du phosphate est le plus grand consommateur mondial d'acide sulfurique et, par conséquent, l'un des plus grands utilisateurs de Vannes revêtues de PTFE et Vannes à revêtement PFA.
Le processus WPA et ses exigences en matière d'acide
La production d'acide phosphorique par voie humide consiste à faire réagir de la roche phosphatée (fluorapatite, Ca₅(PO₄)₃F) avec de l'acide sulfurique concentré (généralement H₂SO₄ à 93–98%) pour produire de l'acide phosphorique (H₃PO₄) et du sulfate de calcium (gypse) :
Ca₅(PO₄)₃F + 5H₂SO₄ + 10H₂O → 3H₃PO₄ + 5CaSO₄·2H₂O + HF
La boue ainsi obtenue — un mélange d'acide phosphorique (généralement 28–32% P₂O₅), de gypse et de composés fluorés — constitue l'un des milieux chimiques les plus agressifs que l'on puisse rencontrer dans un processus industriel. Elle contient :
- Acide phosphorique 28–54%
- Ions fluorure (provenant de la matière première, la fluorapatite)
- Acide sulfurique résiduel
- Températures élevées (60 à 80 °C dans le réacteur, plus élevées lors des étapes d'évaporation)
Chaque vanne de l'unité WPA — les vannes d'alimentation en acide sulfurique, les vannes de sortie du réacteur, les vannes de produit d'acide phosphorique, les vannes de retour du filtrat et les vannes de boue de gypse — doit être capable de supporter au moins un composant de ce système agressif.
Exigences relatives aux vannes revêtues de PTFE dans les usines WPA
Pour les conduites d'alimentation en acide sulfurique (93–98% H₂SO₄), les vannes papillon et les vannes à bille revêtues de PTFE constituent le choix standard dans des diamètres allant de DN50 à DN400. Pour les applications liées à l'acide phosphorique (y compris l'évaporation et la concentration), les mêmes types de vannes sont utilisés, en tenant compte des températures admissibles dans la section d'évaporation.
Les grandes usines WPA situées au Maroc (groupe OCP), en Tunisie, en Floride (Mosaic Company) et en Arabie saoudite (Ma’aden) exploitent chacune des centaines, voire des milliers de vannes destinées aux applications acides, ce qui en fait des clients clés pour les fabricants mondiaux de vannes revêtues de PTFE.
Principaux services liés aux vannes dans une usine WPA :
- Vannes de sortie et de dosage d'un réservoir de stockage d'acide sulfurique
- Vannes d'alimentation et de vidange du réacteur
- Vannes d'alimentation du filtre et de recyclage du filtrat
- Vannes d'entrée et de sortie de l'évaporateur et vannes de condensat
- Vannes de stockage et de transfert d'acide phosphorique
- Vannes de manipulation de l'acide fluorosilicique (H₂SiF₆)
- Vannes de régulation pour boues de gypse (souvent revêtues de caoutchouc pour résister à l'abrasion, mais en PTFE au niveau des points de contact avec l'acide)
4.2 Production de dioxyde de titane (TiO₂) par le procédé au sulfate
Le procédé au sulfate utilisé pour la production de dioxyde de titane est l'un des procédés les plus gourmands en acide de l'ensemble de l'industrie chimique et minière. Ce procédé consomme entre 3 et 4 tonnes d'acide sulfurique par tonne de TiO₂ produite — un taux de consommation qui se traduit directement par des exigences exceptionnelles en matière d'infrastructures résistantes à l'acide.
Chimie des procédés et exposition aux vannes
Le minerai d'ilménite (FeTiO₃) ou le laitier de titane est digéré dans de l'acide sulfurique concentré chaud (80–95% H₂SO₄) à des températures comprises entre 150 et 180 °C. La solution obtenue contient du sulfate de titanyle et du sulfate ferreux/ferrique, qui sont ensuite traités par hydrolyse, lavage, calcination et traitement de surface afin de produire le pigment de TiO₂ fini.
L'étape de digestion acide constitue l'environnement le plus agressif pour les vannes, en raison de la présence d'acide sulfurique concentré à une température proche du point d'ébullition. À ce stade, Vannes à soupape à revêtement en PTFE et Vannes à guillotine revêtues de PTFE conçus pour fonctionner à des températures élevées sont essentiels. Les étapes suivantes d’hydrolyse et de lavage, bien qu’elles se déroulent à des concentrations d’acide plus faibles, nécessitent tout de même une protection complète par des fluoropolymères en raison des températures élevées (95–110 °C) et de la présence de complexes de composés de titane.
Les principaux producteurs de TiO₂ (Chemours/DuPont, Tronox, Venator, Lomon Billions, CNNC Hua Yuan) exploitent tous de grandes usines utilisant le procédé au sulfate, qui sont des utilisateurs importants de vannes revêtues de PTFE à l'échelle mondiale.
Exigences spécifiques relatives aux vannes :
- Vannes de remplissage et de vidange pour cuves de digestion acide (conçues pour le PTFE à haute température)
- Vannes d'alimentation et de refoulement du clarificateur
- Vannes de transfert pour solution de sulfate de titanyle
- Vannes de manutention du sulfate ferreux (copperas)
- Vannes pour filtres à tambour sous vide
- Vannes du circuit de lavage des gaz du four de calcination
4.3 Extraction de l'uranium : lixiviation en tas et récupération in situ (ISR)
L'extraction de l'uranium par lixiviation acide pose un ensemble particulier de défis en matière de vannes. Contrairement à la production de WPA ou de TiO₂, les concentrations d'acide utilisées sont relativement faibles (généralement entre 10 et 50 g/L de H₂SO₄), mais les environnements miniers imposent des contraintes spécifiques :
- Lieux éloignés et géographiquement isolés (Les steppes du Kazakhstan, le désert namibien, l'Outback australien) exigent une fiabilité extrême des vannes et un entretien minimal
- Considérations relatives à la sûreté radiologique signifie que les fuites au niveau des vannes des conduites d'uranium entraînent des conséquences sanitaires et réglementaires qui vont au-delà des risques chimiques habituels
- Composition chimique variable du minerai ce qui signifie que la composition de la solution de lixiviation peut varier considérablement, pouvant parfois contenir des ions chlorure, nitrate ou bicarbonate selon le type de minerai
- Infrastructure des plates-formes de lixiviation en tas peuvent s'étendre sur des superficies considérables (des centaines d'hectares), ce qui nécessite un grand nombre de vannes de distribution et de collecte qui doivent fonctionner de manière fiable à l'extérieur, même dans des conditions météorologiques extrêmes
Vannes revêtues de PTFE utilisées dans le secteur de l'uranium
Pour les solutions de lixiviation de l’uranium à base d’acide sulfurique dilué, les vannes papillon revêtues de PTFE constituent le choix privilégié pour les collecteurs de distribution et les conduites de process. Leur construction légère, leur facilité d’actionnement grâce à de grandes surfaces de contact et la résistance des fluoropolymères à la composition chimique complexe des solutions de lixiviation en font des composants idéaux.
Pour le circuit d'extraction par solvant (SX), dans lequel l'uranium est concentré à l'aide d'agents d'extraction organiques tels que le D2EHPA ou l'Alamine 336 dans du kérosène, des considérations différentes s'appliquent en matière de vannes (la résistance du PTFE aux solvants organiques est excellente, ce qui constitue un avantage dans ce cas).
Dans les circuits d'échange d'ions (IX) et de précipitation du « yellowcake », où du sulfate d'ammonium, de l'ammoniac et du peroxyde d'hydrogène peuvent être présents aux côtés d'acide sulfurique résiduel, les vannes revêtues de PTFE continuent d'assurer un fonctionnement fiable malgré la complexité de la matrice de compatibilité chimique.
4.4 Traitement du spodumène de lithium
La transition mondiale vers les véhicules électriques et les batteries au lithium-ion a entraîné une forte hausse de la demande en produits chimiques à base de lithium — carbonate de lithium (Li₂CO₃) et hydroxyde de lithium (LiOH) — issus du concentré de spodumène (LiAlSi₂O₆). Le procédé de traitement commercial le plus répandu, le procédé de torréfaction acide, nécessite une grande quantité d'acide sulfurique.
Le processus de torréfaction acide et ses exigences en matière de soupapes
Le concentré de spodumène est d'abord calciné à une température comprise entre 1 050 et 1 100 °C afin de transformer le spodumène α en sa forme β, plus réactive. Le β-spodumène est ensuite mélangé à de l’acide sulfurique concentré et calciné à une température comprise entre 250 et 300 °C, ce qui produit du sulfate de lithium (Li₂SO₄) et un résidu d’aluminosilicate insoluble :
β-LiAlSi₂O₆ + H₂SO₄ → Li₂SO₄ + Al₂(SO₄)₃ + SiO₂ + H₂O
La solution de lixiviation de Li₂SO₄ est ensuite purifiée et transformée en Li₂CO₃ ou en LiOH par précipitation ou par électrolyse membranaire.
Les circuits de torréfaction acide et de lixiviation comprennent :
- Alimentation et dosage d'acide sulfurique concentré (93–98%)
- Épuration des effluents gazeux des fours de torréfaction (espèces de SO₃, HF et SO₂)
- Lixiviation à un pH compris entre 2 et 4 avec des teneurs élevées en aluminium et en fer
- Étapes de purification à l'aide de chaux, de carbonate de sodium et de carbonate de soude
Vannes revêtues de PTFE sont spécifiées pour l'ensemble des points de manipulation d'acide sulfurique et de traitement des liqueurs de lixiviation. À mesure que de nouvelles installations de transformation du spodumène entrent en service en Australie (Albemarle Kemerton, IGO Kwinana), au Chili, en Chine et au Canada, la demande en vannes revêtues de PTFE de qualité minière destinées à l'industrie du lithium connaît une croissance plus rapide que dans pratiquement tout autre segment minier.
4.5 Extraction et traitement des terres rares
Les éléments de terres rares (ETR) — les 17 éléments comprenant le lanthane, le cérium, le néodyme, le praséodyme et les terres rares lourdes — sont extraits de minéraux tels que la bastnäsite, la monazite et le xénotime. Le traitement chimique est complexe et fait généralement appel à de l'acide sulfurique concentré à plusieurs étapes.
Torréfaction de la bastnäsite et de la monazite à l'aide d'H₂SO₄ concentré
La bastnäsite [(Ce,La)(CO₃)F] et la monazite [(Ce,La,Nd,Th)PO₄] nécessitent toutes deux un traitement acide agressif pour briser leurs réseaux cristallins très stables. Le procédé de calcination à l'acide sulfurique concentré s'effectue à une température comprise entre 150 et 500 °C, en fonction de la minéralogie, ce qui détruit les structures fluorocarbonées et phosphatées et transforme les terres rares en sulfates.
Les défis liés à l'utilisation de vannes revêtues de PTFE dans le traitement des terres rares sont les suivants :
- H₂SO₄ concentré à haute température dans le circuit de torréfaction (nécessitant souvent des vannes revêtues de PTFE conformes aux spécifications de température maximale)
- Dégagement d'acide fluorhydrique (HF) lors de la décomposition de la bastnäsite — La résistance du PTFE à l'acide fluorhydrique est l'un de ses principaux atouts
- Flux complexes d'acides mixtes dans les circuits de purification par extraction par solvant
- Exigences relatives au traitement conjoint du thorium et de l'uranium radioactifs (considérations de sûreté radiologique similaires à celles de l'exploitation minière de l'uranium)
La Chine domine la production et la transformation mondiales des terres rares ; elle exploite en effet la plus grande concentration au monde d'installations de traitement à l'acide des terres rares, qui constituent ensemble l'un des marchés les plus importants au monde pour les vannes revêtues de PTFE.
5. Vannes revêtues de PTFE ou de PFA : comment choisir ?
Parmi les vannes revêtues de fluoropolymères, les deux matériaux les plus couramment utilisés dans les applications minières et les procédés chimiques sont les suivants : PTFE (polytétrafluoroéthylène) et PFA (perfluoroalcoxyalcane). Il est essentiel de bien comprendre ces différences pour établir une spécification correcte.
Comparaison des structures chimiques et des propriétés
Le PTFE et le PFA partagent la même chaîne principale de carbone entièrement fluorée, ce qui leur confère une résistance chimique pratiquement identique. Ces deux matériaux résistent à la quasi-totalité des acides, des bases et des solvants organiques dans une plage de pH et une plage de températures similaires. Pour la plupart des applications minières impliquant l'utilisation d'acides, cela signifie que la compatibilité chimique ne constitue pas un facteur de différenciation : les deux matériaux sont adaptés à cette utilisation.
Les différences essentielles résident dans les propriétés physiques et de transformation :
| Biens immobiliers | PTFE | PFA |
|---|---|---|
| Résistance chimique | Pratiquement universel | Pratiquement universel (équivalent au PTFE) |
| Température maximale d'utilisation | 200 °C en continu | 260 °C en continu |
| Clarté / transparence | Opaque (blanc) | Translucide |
| Résistance à la perméation | Bien | Excellent (supérieur au PTFE) |
| Traitabilité à l'état fondu | Ne présente pas de fluidité à l'état fondu (ne peut pas être moulé par injection) | Entièrement transformable à l'état fondu (moulable par injection) |
| Qualité des joints/soudures | Assemblage mécanique uniquement (pas de soudage par fusion) | Peut être soudé bout à bout pour former des assemblages d'une grande intégrité |
| Lissé de la surface | Bien | Excellent (légèrement meilleur) |
| Flexibilité | Plus rigide | Plus flexible |
| Coût | Inférieur | Plus élevé (généralement 2 à 4 fois celui du PTFE) |
| Fluage à froid (fluage) | Plus sujet au fluage | Moins sujet au fluage |
Quand choisir des vannes revêtues de PTFE ?
Vannes revêtues de PTFE constituent le choix idéal dans la grande majorité des applications minières impliquant l'utilisation d'acides :
- Utilisation d'acide sulfurique à des concentrations comprises entre 0 et 981 TP3T et à des températures pouvant atteindre 150 °C
- Utilisation de l'acide phosphorique à toutes les concentrations
- Services liés à l'acide chlorhydrique, à l'acide fluorhydrique et à l'acide nitrique
- Suspensions d'acides mixtes à des températures modérées
- Applications où le coût est un facteur déterminant et où le surcoût important du PFA ne se justifie pas
- Vannes de grand diamètre (DN 100 et plus) pour lesquelles le coût du revêtement en PFA devient prohibitif
Les vannes revêtues de PTFE représentent 70–80% du marché des vannes revêtues de fluoropolymères dans le secteur minier en volume, principalement en raison de leur avantage en termes de coût.
Quand choisir des vannes revêtues de PFA ?
Vannes à revêtement PFA sont recommandés ou obligatoires dans les cas suivants :
- Utilisation en milieu acide à haute température, supérieure à 150 °C : Le PFA conserve son intégrité mécanique jusqu'à 260 °C, ce qui en fait un matériau indispensable dans les circuits de digestion acide à haute température (procédé de sulfatation du TiO₂, certains traitements des terres rares).
- Flux de processus ultra-purs : Grâce à sa faible teneur en substances extractibles et à sa surface plus lisse, le PFA est particulièrement adapté à la manipulation d’acides de qualité semi-conductrice, d’acides minéraux de qualité pharmaceutique, ainsi qu’à toutes les applications où la contamination ionique du produit doit être réduite au minimum.
- Vannes de petit diamètre utilisées dans des applications à forte pénétration : La résistance supérieure à la perméation du PFA constitue un avantage pour les petites vannes (DN15–DN50) utilisées avec des acides très concentrés ou agressifs, où le taux de perméation légèrement plus élevé du PTFE pourrait entraîner des microfuites au fil du temps.
- Applications nécessitant la continuité du revêtement soudé : Le PFA peut être soudé par fusion au niveau des joints, ce qui garantit l'intégrité d'un revêtement sans soudure dans les applications critiques
- Acide fluorosilicique (H₂SiF₆) à des concentrations élevées : La faible perméabilité du PFA en fait le matériau de choix pour ce flux de sous-produits de la WPA particulièrement difficile à traiter.
Indications sur les coûts : Dans une grande usine de WPA ou d’anhydride de titane (TiO₂), il est courant de prescrire des vannes revêtues de PTFE pour la majeure partie du circuit acide, tout en réservant les vannes revêtues de PFA aux 10–20% points de service où les exigences en matière de température, de pureté ou de perméabilité nécessitent un niveau de protection supérieur. Cette approche de spécification mixte permet d’optimiser à la fois les coûts et les performances à l’échelle de l’usine.
6. Types de vannes utilisées dans les systèmes acides miniers
La technologie de revêtement en fluoropolymère peut être appliquée à pratiquement toutes les configurations de vannes standard. Les systèmes acides utilisés dans l'industrie minière emploient les types de vannes suivants, chacun ayant des domaines d'application spécifiques :
Vanne papillon revêtue de PTFE
Il s'agit du type de vanne le plus couramment utilisé dans les systèmes acides miniers, en particulier pour les applications à grand diamètre (DN50–DN600) et pour les opérations générales d'isolement et de régulation. Principaux avantages :
- Compact et léger — un atout essentiel pour les sites miniers ou industriels de grande envergure
- Faible couple requis (le faible coefficient de frottement du PTFE facilite l'actionnement)
- Ouverture/fermeture rapide — actionnement par quart de tour à 90°
- Compatible avec les actionneurs pneumatiques et électriques pour un fonctionnement automatisé
- Rentable même pour les grands diamètres
Applications : collecteurs de distribution d'acide sulfurique, vannes d'entrée et de sortie des cuves de lixiviation, conduites d'ajout d'acide dans l'eau de process, alimentation et évacuation des filtres.
Robinet à boisseau sphérique revêtu de PTFE
Plus performante que les vannes papillon pour une fermeture étanche et une utilisation à haute pression. La vanne à bille à passage intégral revêtue de PTFE n'entrave en rien le débit lorsqu'elle est entièrement ouverte, ce qui réduit au minimum la perte de charge dans les conduites d'acide à grande vitesse.
Applications : vannes de refoulement de pompes, dosage d'acide à haute pression, vannes de vidange de réservoirs nécessitant une fermeture étanche, raccords de prélèvement.
Vanne à soupape à revêtement en PTFE
Particulièrement adaptée aux applications de régulation du débit et de limitation de débit. La conception à plusieurs tours de la vanne à soupape permet un contrôle précis du débit, ce qui la rend idéale pour les applications de dosage d'acide et de mesure où l'ajout exact de réactifs est essentiel.
Applications : contrôle de l'ajout d'acide dans les réacteurs, circuits de régulation du pH, dosage de réactifs.
Vanne à membrane revêtue de PTFE
La vanne à membrane utilise une membrane flexible en PTFE pour isoler totalement le mécanisme de la tige du fluide de process, éliminant ainsi tout risque de fuite au niveau de la tige. Cela la rend particulièrement utile pour :
- Fluides toxiques ou hautement corrosifs pour lesquels toute fuite est inacceptable
- Service de boues (la surface lisse de l'alésage minimise l'accumulation de matières solides)
- Applications sanitaires ou soumises à une réglementation
Applications : vannes pour solutions de lixiviation de l'uranium (sécurité radiologique), utilisation d'acide fluorhydrique, transfert d'acides toxiques.
Clapet anti-retour revêtu de PTFE
Empêche le reflux dans les conduites d'acide, protégeant ainsi les pompes, les compteurs et les systèmes de mélange. Les clapets anti-retour revêtus de PTFE sont équipés de mécanismes de type battant ou à levée, dont toutes les surfaces en contact avec le fluide sont en fluoropolymère.
Applications : clapets anti-retour sur les pompes à acide, protection des conduites d'ajout de réactifs.
Vanne à boisseau sphérique revêtue de PTFE
Utilisées dans les applications nécessitant un passage droit et non obstruable, avec une perte de charge minimale. Moins courantes que les vannes papillon et à bille dans les applications minières en milieu acide, elles sont toutefois privilégiées pour certaines applications impliquant des boues abrasives.
7. Principales spécifications techniques et normes
Lors de l'achat de vannes revêtues de PTFE destinées à une utilisation dans le secteur minier en milieu acide, les équipes chargées des achats et de l'ingénierie doivent vérifier la conformité aux normes et spécifications techniques suivantes :
Normes internationales
- ISO 16135 — Vannes industrielles : vannes à bille en thermoplastique
- ISO 16136 — Vannes industrielles : vannes papillon en thermoplastique
- ASME B16.34 — Vannes : à bride, filetées et à souder
- API 598 — Inspection et essais des vannes
- EN 12516 — Vannes industrielles : résistance de conception de la coque (applicable au corps de vanne revêtu)
- ASTM F423 — Spécifications standard relatives aux raccords, brides et vannes en métal ferreux revêtus de PTFE
Contrôles de qualité des revêtements
Les fabricants réputés de vannes revêtues de PTFE soumettent leurs produits aux essais suivants :
- Test « Spark » (fêtes de fin d'année) : Essai électrique haute tension visant à détecter les microperforations ou les vides dans le revêtement en PTFE. Toute discontinuité du revêtement susceptible d'exposer le métal au fluide de process sera détectée par cet essai. L'essai d'étincelage à 15–20 kV est la norme pour les vannes destinées à l'industrie minière.
- Essai hydrostatique de la coque : Essai de pression du corps de vanne à 1,5 fois la pression nominale afin de vérifier son intégrité structurelle
- Contrôle d'étanchéité des sièges : Essais de fermeture des sièges à basse et haute pression visant à vérifier les performances d'étanchéité
- Essai de couple/force de fonctionnement : Mesure du couple d'actionnement pour vérifier le bon fonctionnement du système PTFE sur PTFE
Dimensions des brides
Les vannes pour acides miniers sont généralement fournies à :
- PN6/PN10/PN16 (normes européennes/internationales, brides DIN/EN)
- Classe 150/Classe 300 (Norme ASME/ANSI, largement utilisée dans les projets sud-américains)
Lorsqu'on s'approvisionne auprès de fabricants chinois ou asiatiques pour des projets en Amérique du Sud, il est essentiel de préciser, dès la phase d'élaboration du cahier des charges, quelle norme de bride est requise, car celles-ci ne sont pas interchangeables sans brides d'adaptation.
Options de déconnexion
- À bride : Modèle standard pour la plupart des installations de vannes minières ; permet un remplacement aisé
- Plaquette : Installation compacte entre brides ; courante pour les vannes papillon dans les installations où l'espace est limité
- À cosses : Modèle « wafer » avec pattes filetées pour une installation en cul-de-sac (permet de déconnecter la conduite en aval sans démonter la vanne)
8. L'exploitation minière en Amérique du Sud : une étude de cas sur la demande en vannes anti-acide
Le nouveau pôle mondial des investissements miniers
L'Amérique du Sud s'est imposée comme l'une des régions les plus importantes au monde en matière de nouveaux projets miniers, grâce à ses gisements exceptionnels de ressources minérales stratégiques. Le continent abrite :
- Plus de 50% des réserves mondiales de lithium recensées (le “ triangle du lithium ”, qui s'étend du Chili à l'Argentine en passant par la Bolivie)
- Les plus grandes réserves et la plus grande production de cuivre au monde (Chili, Pérou)
- Importantes ressources en terres rares, en phosphate et en nickel
- Vastes gisements de sables minéraux de titane le long des côtes de l'Atlantique et du Pacifique
La conjonction entre les ressources naturelles disponibles et une demande mondiale en forte expansion — alimentée par la transition énergétique, l'adoption des véhicules électriques et les investissements dans le stockage sur réseau — a déclenché une vague sans précédent d'investissements miniers à travers le continent. Des dizaines de nouveaux projets liés au lithium, au cuivre, au nickel et aux terres rares se trouvent à différents stades de développement, de l'étude de faisabilité à la construction.
Pourquoi les vannes revêtues de PTFE constituent un élément essentiel des infrastructures
Chacun de ces nouveaux projets miniers, quelle que soit la matière première concernée, est confronté à la même réalité opérationnelle : l'extraction et le traitement des concentrés minéraux nécessitent l'utilisation d'acide. Dans certains projets (spodumène de lithium, cuivre SX-EW, nickel HPAL), cela implique l'utilisation d'énormes quantités d'acide sulfurique. Dans d’autres (saumure de lithium, certains oxydes de cuivre), cela implique d’autres environnements chimiques agressifs.
Les défis en matière d'infrastructures dans le secteur minier sud-américain sont considérables :
Isolement géographique : Les projets menés dans le désert d'Atacama au Chili, sur le plateau de la Puna en Argentine ou dans les hautes terres péruviennes se déroulent dans des environnements extrêmes : haute altitude, températures extrêmes et emplacements isolés, à des centaines de kilomètres des centres de maintenance. La fiabilité et la longue durée de vie des vannes revêtent donc une importance capitale. Une défaillance de vanne nécessitant une semaine pour la livraison des pièces de rechange peut entraîner des pertes de production se chiffrant en millions.
Pénurie d'eau : La région de l'Atacama et ses environs comptent parmi les environnements les plus arides au monde. L'eau de process y est rare et coûteuse ; la récupération et le recyclage des acides sont donc indispensables. Les vannes revêtues de PTFE utilisées dans les circuits de retour et de récupération des acides doivent être absolument étanches.
Exigences en matière de contenu local : Plusieurs pays d'Amérique du Sud (Chili, Pérou, Argentine, Bolivie) ont mis en place des politiques visant à encourager ou à imposer le recours à des fournisseurs et à des composants locaux. Cela a favorisé l'implantation dans la région d'activités de distribution et de maintenance de vannes, ainsi que, parfois, de petites activités de fabrication.
Ampleur du projet : Les grands projets tels que les sites d'Atacama de SQM et d'Albemarle, les grandes mines de cuivre de Codelco, les sites de Carajas de Vale au Brésil, ainsi que les nombreux projets liés au nickel HPAL en cours de développement en Colombie, au Brésil et ailleurs, sont tous de gros consommateurs de vannes revêtues de PTFE.
L'infrastructure acide d'un projet lié au lithium en Amérique du Sud
Pour mieux cerner les besoins en vannes, prenons l'exemple de l'infrastructure de traitement des acides d'une usine type de conversion du spodumène en hydroxyde de lithium, d'une capacité de 25 000 tonnes/an de LiOH :
- Stockage de l'acide sulfurique : 2 à 4 grands réservoirs de stockage (10 000 à 30 000 m³) équipés de vannes d'entrée, de sortie, de transfert et de vidange d'urgence — toutes revêtues de PTFE
- Mesure et dosage d'acide : Plusieurs points d'alimentation dosés vers les mélangeurs-torréfacteurs, les cuves de lixiviation et les cuves de neutralisation — vannes à soupape et vannes de régulation revêtues de PTFE
- Circuit de rôtissage : Vannes d'injection d'acide à haute température conçues pour le H₂SO₄ concentré à une température proche de celle d'ébullition — une application clé pour les vannes revêtues de PTFE ou de PFA résistantes aux hautes températures
- Circuit de Leach : 10 à 20 cuves de lixiviation équipées, pour chacune d'entre elles, d'une vanne d'entrée, d'une vanne de sortie, d'un système de rinçage du joint de l'agitateur et de vannes de prélèvement
- Purification et précipitation : Vannes de régulation du pH, vannes d'injection de boue de chaux, vannes de boue de précipité
- Traitement des effluents : Vannes de neutralisation des acides et de déshydratation du gypse
Une usine de cette envergure peut nécessiter entre 500 et 1 500 vannes revêtues de fluoropolymère, de types et de tailles variés — ce qui représente un marché d'une valeur considérable et d'une grande complexité logistique.
9. Coût total de possession : vannes revêtues de PTFE par rapport aux solutions alternatives
Au-delà du prix d'achat : comprendre le coût total de possession (TCO) dans le choix des vannes pour l'industrie minière
Les équipes chargées des achats dans le secteur minier font de plus en plus appel à des analyses du coût total de possession (TCO) pour choisir leurs vannes. Le prix d’achat initial d’une vanne ne représente qu’une fraction de son coût sur toute sa durée de vie en milieu acide. Une comparaison exhaustive du TCO doit inclure :
- Prix d'achat : Les vannes revêtues de PTFE coûtent généralement entre 20 et 40% de plus que les vannes équivalentes revêtues de caoutchouc, mais elles sont entre 60 et 90% moins chères que les vannes équivalentes en alliages spéciaux (Hastelloy/titane).
- Durée de vie : En cas d'utilisation avec de l'acide sulfurique concentré, une vanne revêtue de PTFE correctement choisie offre généralement une durée de vie de 8 à 15 ans. Des vannes comparables en acier au carbone ou en acier inoxydable standard peuvent présenter des défaillances en l'espace de quelques mois.
- Fréquence d'entretien : L'inertie chimique du PTFE et son faible coefficient de frottement permettent de réduire au minimum l'usure des sièges et d'espacer les intervalles d'entretien par rapport aux systèmes d'étanchéité de type « métal sur métal » ou « caoutchouc sur métal ».
- Coût de remplacement : En tenant compte non seulement du coût de la vanne, mais aussi des frais de main-d'œuvre liés à son remplacement dans une zone exposée à des acides dangereux, du coût de l'arrêt de la production et de toute mesure de remise en état environnementale suite à une fuite
- Coût énergétique : Le coefficient de frottement extrêmement faible du PTFE réduit les exigences en matière de couple des actionneurs, ce qui permet de réduire leur taille et la consommation d'énergie tout au long de la durée de vie de l'installation.
- Stock de pièces de rechange : La normalisation généralisée des dimensions des vannes revêtues de PTFE (brides PN/ANSI, cotes face à face standard) permet une gestion efficace des pièces de rechange avec un stock relativement réduit.
Exemple de comparaison du coût total de possession (TCO) : vanne DN150 utilisée dans une application à l'acide sulfurique (horizon de 10 ans)
| Type de vanne | Coût initial (indice) | Durée de vie prévue | Remplacements (10 ans) | Coût total (indice) |
|---|---|---|---|---|
| Acier au carbone (standard) | 1.0 | 6 à 18 mois | 7–20× | 15–25× |
| Acier inoxydable 316 | 2.5 | 12 à 36 mois | 3–8× | 15–25× |
| Doublé de caoutchouc | 1.2 | 2 à 4 ans | 3–5× | 6–8× |
| Vanne revêtue de PTFE | 1.8 | 8 à 15 ans | 0–1× | 2–3× |
| Hastelloy C-276 | 15–20× | 15 à 25 ans | 0–1× | 15–20× |
| Vanne à revêtement PFA | 3.5–5× | 10 à 18 ans | 0–1× | 4–6× |
(Les indices sont donnés à titre indicatif et varient en fonction des conditions réelles du marché, de la taille de la vanne et de l'utilisation spécifique.)
Les arguments en faveur des vannes revêtues de PTFE en termes de coût total de possession (TCO) sont convaincants : elles offrent une résistance à la corrosion proche de celle des alliages rares, pour un coût nettement inférieur, tout en présentant des performances et une durée de vie nettement supérieures à celles des matériaux conventionnels ou des alternatives revêtues de caoutchouc.
10. Guide d'achat : les critères à prendre en compte lors de l'achat de vannes revêtues de PTFE
Indicateurs de qualité pour les vannes revêtues de PTFE destinées à l'industrie minière
Le marché des vannes revêtues de PTFE est très fragmenté à l'échelle mondiale, avec des centaines de fabricants en Chine, en Inde, en Europe et en Amérique du Nord proposant des produits dont les niveaux de qualité varient considérablement. Dans le secteur minier, où l'utilisation d'acides est courante — et où une défaillance des vannes peut entraîner des pertes de production, des déversements de produits chimiques ou des incidents mettant en danger la sécurité du personnel —, la vérification de la qualité est essentielle.
1. Épaisseur et uniformité du revêtement
Demandez la documentation relative aux mesures d'épaisseur du revêtement en plusieurs points de l'alésage de la vanne. Pour une utilisation en milieu acide dans le secteur minier, l'épaisseur minimale du revêtement doit être de 3 mm pour les petites vannes (DN50–DN100) et de 4 à 5 mm pour les vannes à alésage plus grand. Des revêtements trop fins ou non uniformes indiquent une protection compromise et une durée de vie réduite.
2. Certification « Spark Test »
Chaque vanne revêtue de PTFE de qualité minière doit faire l'objet d'un test de résistance aux étincelles (test de continuité) avant son expédition. Demandez le certificat de test indiquant la tension d'essai et les résultats (réussite/échec). Tout fabricant sérieux vous le fournira sans hésitation.
3. Certifications des matériaux
Demander les rapports d'essais des matériaux (MTR) confirmant :
- Qualité du matériau de revêtement en PTFE (vérifier qu’il s’agit bien de PTFE vierge, et non de matière broyée ou mélangée)
- Matériau de moulage du corps (vérifier la nuance de fonte ou l'équivalent en acier)
- Matériau et revêtement de la tige
4. Rapports d'essais réalisés par des organismes tiers
Pour les commandes importantes, prévoyez une inspection par un organisme tiers tel que TÜV, Bureau Veritas, SGS ou tout autre organisme équivalent. Pour les projets en Amérique du Sud, assurez-vous que les rapports d'essai sont conformes à la réglementation d'importation du pays concerné.
5. Expérience et références du fabricant
Demandez des références concernant des installations similaires destinées à un usage en milieu acide, en particulier dans le secteur minier. Un fabricant disposant d’une expérience avérée dans la fourniture de vannes revêtues de PTFE à des usines de WPA, à des installations de TiO₂ ou à des usines de traitement du lithium inspire davantage confiance qu’un fabricant dont l’expérience porte principalement sur des applications chimiques moins exigeantes.
6. Compatibilité des actionneurs et documentation
Pour les vannes automatisées (à actionneur pneumatique ou électrique), vérifiez que l'interface entre la vanne revêtue de PTFE et l'actionneur respecte les spécifications requises en matière de couple, de mode de sécurité intégrée et de signal de commande. Demandez les fiches techniques des vannes contenant toutes les données relatives aux dimensions, au poids, au couple et au coefficient de débit (Cv/Kv).
7. Service et assistance locaux
Pour les sites miniers isolés, la possibilité de se procurer des pièces de rechange et de bénéficier d'une assistance technique au niveau local ou régional constitue un facteur déterminant. Évaluez le réseau de distribution du fournisseur ainsi que la disponibilité des pièces de rechange dans la région.
Les erreurs courantes à éviter en matière d'achats
- Utiliser du PTFE alors que c'est en réalité du PFA qui est nécessaire : En particulier à des températures élevées ; examinez attentivement les conditions du processus avant d'opter systématiquement pour la solution la moins coûteuse.
- Non-respect de la compatibilité des normes relatives aux brides : Les vannes revêtues de PTFE provenant de différents fabricants et de différentes régions peuvent présenter des schémas de perçage des brides différents ; veillez à toujours préciser explicitement la norme applicable aux brides (PN10/PN16 ou ANSI Classe 150/300).
- Sous-estimation des exigences en matière de couple des actionneurs : Les vannes revêtues de PTFE nécessitent généralement un couple inférieur à celui des vannes métalliques équivalentes non revêtues, mais celles soumises à une surpression ou encrassées peuvent nécessiter un couple plus élevé ; il convient de choisir un actionneur offrant une marge de sécurité suffisante.
- Négligence concernant la qualité des joints de tige : Le joint de tige est le point le plus fréquent d'émissions fugitives sur les vannes revêtues de PTFE ; pour les applications critiques, il convient de choisir des vannes équipées de doubles joints de tige ou de joints à soufflet.
- Acheter en se basant uniquement sur le prix unitaire le plus bas : Comme le montre l'analyse du coût total de possession (TCO), la vanne revêtue de PTFE la moins chère est rarement l'option la plus économique sur une période d'exploitation de 10 ans.
11. Tendances du secteur et avenir des vannes à revêtement en fluor dans l'industrie minière
Une demande croissante portée par la transition énergétique
La transition mondiale des combustibles fossiles vers les énergies renouvelables et l’électrification entraîne, même si cela peut paraître paradoxal, une croissance significative de l’exploitation minière à forte consommation d’acide. Les véhicules électriques nécessitent du lithium, du nickel, du cobalt et du manganèse — des métaux dont le traitement implique tous une utilisation importante d’acide sulfurique. Les panneaux solaires nécessitent du silicium et du verre spécialisé (fluorure de magnésium, composés d’antimoine) traités à l’aide d’acides. Les éoliennes nécessitent quant à elles d’importantes quantités d’aimants en terres rares (néodyme, dysprosium) dont le traitement repose sur des procédés chimiques acides complexes.
L'Agence internationale de l'énergie prévoit que la demande en métaux destinés aux batteries sera multipliée par 3 à 5 d'ici 2030, voire par 8 à 15 d'ici 2040, par rapport aux niveaux de 2020. Cette croissance de la demande en minerais se traduit directement par une augmentation de la consommation d'acide et, par conséquent, par une hausse de la demande en vannes revêtues de PTFE.
L'automatisation et la commande à distance stimulent la demande en vannes motorisées
Les opérations minières sont de plus en plus automatisées, sous l’impulsion à la fois d’objectifs de rentabilité et de sécurité. L'exploitation à distance et automatisée revêt une importance particulière dans les applications acides, où la réduction au minimum de l'exposition humaine aux produits chimiques corrosifs constitue une priorité absolue en matière de sécurité. Cette tendance entraîne le passage des vannes manuelles aux vannes à commande (pneumatique, électrique ou électrohydraulique) revêtues de PTFE dans toutes les applications minières impliquant des acides.
Les vannes à commande intelligente — dotées d'un système de rétroaction de position intégré, d'une fonctionnalité de test à course partielle et d'une communication numérique (protocoles HART, FOUNDATION Fieldbus, Profibus ou IIoT) — deviennent des spécifications standard pour les nouveaux projets miniers, en particulier en Amérique du Sud où les programmes de “ mine numérique ” (« mina digital ») sont activement encouragés tant par les exploitants que par les pouvoirs publics.
Nouvelles technologies des fluoropolymères
Si le PTFE et le PFA restent les matériaux de revêtement les plus courants, les recherches en cours dans ce domaine débouchent sur de nouvelles formulations de fluoropolymères dotées de propriétés améliorées :
- MFA (copolymères de perfluorométhylvinyléther et de tétrafluoroéthylène) : Une résistance thermique encore supérieure à celle du PFA, associée à une perméabilité très faible — ce qui pourrait s'avérer particulièrement utile pour les applications de digestion acide les plus exigeantes
- ETFE (éthylène-tétrafluoroéthylène) : Moins coûteux que le PTFE, il offre une bonne résistance chimique et une résistance mécanique améliorée — il est de plus en plus utilisé dans des applications où la résistance totale du PTFE n'est pas nécessaire, mais où le coût est un facteur important
- PTFE chargé de nanoparticules : Composés de PTFE incorporant des nano-charges (nanotubes de carbone, graphène, nanosilice) afin d'améliorer la résistance mécanique et la résistance au fluage tout en conservant la résistance chimique — ce qui pourrait permettre de réaliser des revêtements de vannes plus fins et plus légers, offrant des performances équivalentes ou supérieures
Développement durable et considérations environnementales
Le secteur minier est soumis à une pression croissante pour réduire son empreinte environnementale, ce qui entraîne de nouvelles exigences en matière de vannes destinées aux milieux acides. Les spécifications relatives aux vannes à zéro émission fugitive (conformément à la norme ISO 15848 et à la méthode 21 de l'EPA) deviennent la norme dans les nouveaux projets miniers et les projets de modernisation. Les vannes revêtues de PTFE, équipées de joints de tige à soufflet ou d'une garniture en PTFE à charge active, offrent les meilleures performances de leur catégorie en matière d'émissions pour les applications acides.
La gestion et l'élimination des équipements revêtus de fluoropolymères en fin de vie font également l'objet d'une attention croissante, la contamination environnementale par les PFAS (substances per- et polyfluoroalkylées) constituant une préoccupation réglementaire de plus en plus importante à l'échelle mondiale. Les fabricants responsables de vannes revêtues de PTFE mettent en place des programmes de reprise et de recyclage pour leurs produits.
12. Foire aux questions
Q : Quelle est la température maximale admissible pour les vannes revêtues de PTFE utilisées en milieu d'acide sulfurique ?
R : Les vannes à revêtement PTFE standard sont conçues pour un fonctionnement continu jusqu’à 150 °C dans la plupart des concentrations d’acide sulfurique. Certains fabricants proposent des versions haute température pouvant supporter jusqu’à 180 °C pour un fonctionnement de courte durée. Pour des températures supérieures à 180 °C, il convient de privilégier les vannes revêtues de PFA (conçues pour résister jusqu’à 260 °C).
Q : Les vannes revêtues de PTFE peuvent-elles supporter l'acide sulfurique concentré (98%) ?
R : Oui. Le PTFE présente une excellente résistance à l'acide sulfurique à toutes les concentrations comprises entre 0 et 100% (y compris l'oléum et l'acide sulfurique fumant). À des concentrations élevées (supérieures à 93%), le principal facteur à prendre en compte est la température : à température ambiante (20–40 °C), même une solution d’H₂SO₄ à 98% est parfaitement gérée par les vannes revêtues de PTFE. À des températures élevées, vérifiez toujours la combinaison spécifique de concentration et de température par rapport au tableau de résistance fourni par le fabricant.
Q : En quoi une vanne revêtue de PTFE diffère-t-elle d'une vanne enduite de PTFE ?
R : Une vanne revêtue de PTFE comporte un manchon ou un insert monolithique en PTFE épais (généralement de 3 à 6 mm) qui forme la partie interne de la vanne en contact avec le fluide. Une vanne “ revêtue de PTFE ” est généralement dotée d’un mince revêtement appliqué par pulvérisation (0,025 à 0,5 mm) qui offre une protection limitée contre la corrosion, mais qui n’est pas adapté à une immersion totale dans des acides agressifs. Pour les applications minières en milieu acide, il convient de toujours spécifier une vanne entièrement revêtue, et non une vanne à revêtement par pulvérisation.
Q : Quelle est la différence entre une vanne à revêtement en fluor et une vanne à revêtement en PTFE ?
R : Le terme “ vanne revêtue de fluor ” est un terme générique qui englobe toutes les vannes revêtues de matériaux fluoropolymères, notamment le PTFE, le PFA, le PVDF, l’ETFE, le FEP et autres. Une “ vanne revêtue de PTFE ” précise que le matériau de revêtement est le polytétrafluoroéthylène. Dans l'usage courant de l'industrie, notamment dans le contexte de la fabrication et de l'exportation chinoises, l'expression « vanne revêtue de fluor » (衬氟阀门) désigne souvent spécifiquement les vannes revêtues de PTFE, mais ce terme plus large peut englober les vannes revêtues de PFA et d'autres matériaux.
Q : Quelle est la durée de vie des vannes revêtues de PTFE en service avec de l'acide sulfurique ?
R : Les vannes revêtues de PTFE, correctement dimensionnées et installées dans le cadre d’une exploitation minière utilisant de l’acide sulfurique, ont généralement une durée de vie de 8 à 15 ans avant qu’un remplacement du revêtement ou de la vanne ne soit nécessaire. Les principaux facteurs influant sur la durée de vie sont notamment : la concentration et la température de l’acide, la présence de particules abrasives (qui accélèrent l’usure mécanique), la fréquence des cycles (les applications à cycles élevés usent plus rapidement les sièges) et la qualité de l’installation (un mauvais alignement des tuyaux entraîne une contrainte mécanique accrue sur les revêtements).
Q : Les vannes revêtues de PTFE peuvent-elles traiter aussi bien les boues que les acides purs ?
R : Les vannes revêtues de PTFE peuvent traiter des boues à concentration modérée (généralement jusqu’à 30–40% de matières solides en poids) en milieu acide. Pour les boues à forte teneur en matières solides (boues de roche phosphatée, boues de gypse, boues de TiO₂), les vannes revêtues de caoutchouc offrent souvent une meilleure résistance à l’abrasion. Dans la pratique, de nombreuses installations minières utilisent des vannes revêtues de caoutchouc pour les boues à forte teneur en matières solides et des vannes revêtues de PTFE pour les flux acides et les flux de produit, optimisant ainsi chaque type de vanne en fonction de son application spécifique.
Q : Quelle est la norme de bride la plus couramment utilisée pour les vannes revêtues de PTFE dans le secteur minier sud-américain ?
R : Les brides PN (norme DIN/EN, norme européenne) et ANSI/ASME Classe 150/300 (norme américaine) sont couramment utilisées dans les projets miniers sud-américains, en fonction du maître d'œuvre et de l'origine du projet. Les projets cuprifères chiliens et péruviens suivent souvent les normes ANSI nord-américaines en raison de l'implication historique d'entreprises EPC nord-américaines. Les projets liés au lithium impliquant des acteurs australiens ou européens peuvent spécifier des brides PN. Il convient de toujours clarifier la norme applicable aux brides dès la phase de définition du cahier des charges du projet.
13. Conclusion
Le Vanne revêtue de PTFE Ce n'est pas simplement un composant de base dans l'industrie minière : il s'agit d'une solution d'ingénierie de précision répondant à l'un des défis les plus exigeants de la science des matériaux dans le domaine industriel : le contrôle de l'écoulement d'acides agressifs qui dissolvent, corrodent et attaquent pratiquement tous les matériaux d'ingénierie conventionnels.
Alors que le secteur minier mondial poursuit sa transformation sous la pression de la transition énergétique — en extrayant des quantités toujours plus importantes de lithium, de nickel, de cobalt, de titane, de terres rares et de phosphates pour alimenter une économie mondiale en voie de décarbonisation —, la demande en équipements de régulation de débit fiables, rentables et résistants aux produits chimiques ne fera que s’intensifier. Les vannes revêtues de PTFE, soutenues par Vannes à revêtement PFA dans les applications les plus exigeantes en matière de température et de pureté, occupent une place centrale dans cette demande.
Pour les ingénieurs et les professionnels des achats travaillant dans les secteurs de l'exploitation minière du phosphate, du titane, de l'uranium, du lithium, des terres rares ou du cuivre — et en particulier pour ceux qui participent à l'énorme vague de nouveaux projets d'exploitation minière et de traitement des minerais qui déferle sur l'Amérique du Sud —, une compréhension approfondie de la technologie des vannes revêtues de PTFE, des critères de sélection, des normes de qualité et du coût total de possession est indispensable. Il s'agit d'une compétence essentielle pour construire et exploiter des mines sûres, efficaces et économiquement viables tout au long de leur durée de vie.
L'acide s'écoule. Les vannes doivent tenir bon.